Ruitai Kitchen Knives:中国製のカスタムキッチンナイフセットのプレミアソース
言語
Ruitai Kitchen Knives:中国製のカスタムキッチンナイフセットのプレミアソース
切削工具(ワイヤータッピング、ビット、フライス、ブレードなど)の場合、表面処理の適切な利点のためのあらゆる種類の切削工具は、工具の寿命を延ばし、加工時間を短縮し、加工場所の品質を向上させ、満足することができますツール コーティングの適切な選択は、複雑で骨の折れる作業でした。すべてのコーティングには切断の利点がありますが、欠点もあります。不適切なコーティングを選択すると、コーティングされていない工具よりも工具寿命が短くなり、以前よりもさらに多くの問題が発生し、報われない作業になります。
1.硬度
硬度コーティングは、工具寿命を改善する最良の方法の 1 つです。材料または表面の硬度が高いほど、工具の耐用年数は長くなります。窒素チタンカーバイド (ticn) コーティングは、窒化チタン (スズ) コーティングよりも硬度が高くなります。炭素含有量が増加した結果、コーティングの硬度が 33% 増加しました。
2.耐摩耗性
コーティング表面の耐摩耗性を表します。一部の被削材の硬度はそれほど高くない場合がありますが、切削工学または使用されるプロセスで追加された材料により、刃先が破損したり鈍くなったりする場合があります。
3.表面潤滑性
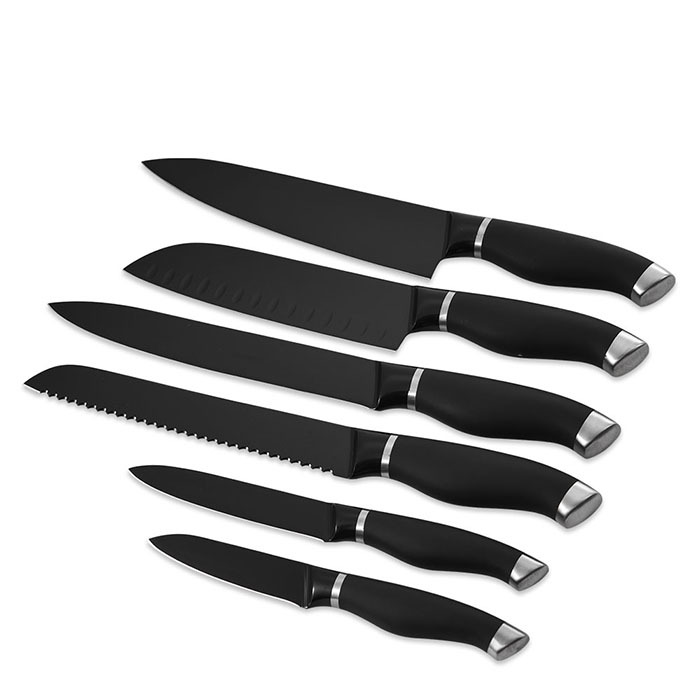
摩擦、高速切削は切削熱を発生させ、コーティングの寿命が短くなり、故障します。細かく滑らかで均一なコーティング表面は、切削熱を低減するのに役立ちます。滑らかで均一なコーティングにより、切りくずがすばやく排出されます。包丁 発熱を抑える表面。コーティングされていないツールと比較して、潤滑性の高いコーティングされたツールは、より高い切削速度で加工することもでき、被削材との高温溶着を回避できます。
4.酸化温度
酸化温度は、コーティングが分解し始める温度値です。酸化温度の値が高いほど、高温条件下での切断に適しています。
5.接着抵抗
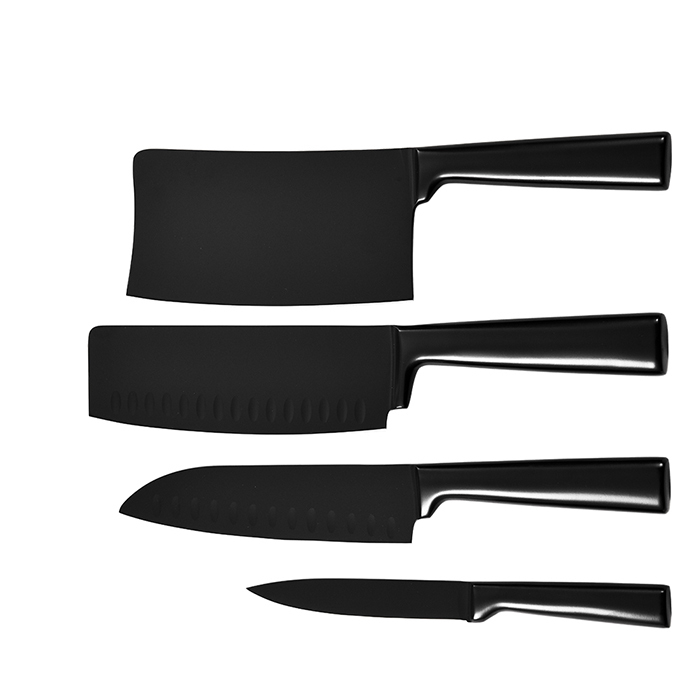
コーティングの耐付着性により、工具と被削材の間の化学反応を防止、低減し、クーラントが不十分な場合や濃度が不十分な場合でも、工具上のワーク チップ残留物に対して耐付着性の良好なコーティングを避けることができます。
著作権 © 2026 陽江陽東瑞泰ハードウェア製品有限公司 | 無断複写・転載を禁じます

