Ruitai kjøkkenkniver: Din fremste kilde for spesialtilpassede kjøkkenknivsett fra Kina
Språk
Ruitai kjøkkenkniver: Din fremste kilde for spesialtilpassede kjøkkenknivsett fra Kina
For skjæreverktøy (trådboring, borkrone, freser, blad, etc.), kan alle slags skjæreverktøy for riktige fordeler ved overflatebehandling forbedre verktøyets levetid, redusere behandlingstiden, forbedre kvaliteten på det bearbeidede stedet, møte vår harde estetiske visjon.Riktig valg av verktøybelegg har vært en forvirrende og arbeidskrevende oppgave. Hvert belegg har sine fordeler ved kutting, men det har også sine ulemper. Når du velger et upassende belegg, er verktøyets levetid lavere enn det ubestrøede verktøyet, og enda flere problemer enn før, vil det være en utakknemlig oppgave.
1.Hardhet
Hardhetsbelegg er en av de beste måtene å forbedre verktøyets levetid. Jo høyere hardhet materialet eller overflaten har, desto lengre levetid har verktøyet. nitrogen titankarbid (ticn) belegg har høyere hardhet enn titannitrid (tinn) belegg. Som et resultat av økt karboninnhold økte hardheten til ticn-belegget med 33 %.
2. Slitebestandighet
Refererer til beleggoverflatens evne til å motstå slitasje. Hardheten til enkelte arbeidsstykkematerialer er kanskje ikke for høy, men materialet som legges til i skjæreteknikken eller prosessen som brukes kan føre til at skjærekanten knekker eller blir sløv.
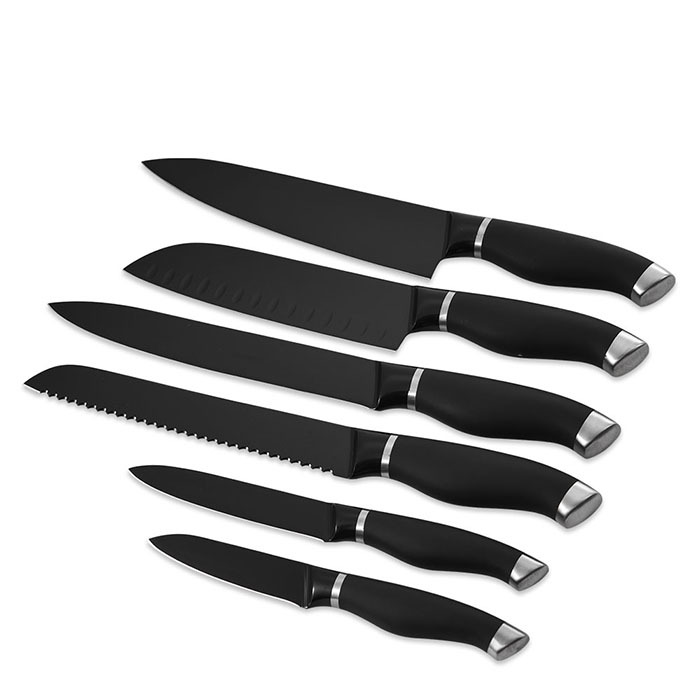
3. Overflatesmøring
Friksjon, høyhastighetsskjæring vil produsere skjærevarme, slik at beleggets levetid forkortes, svikt. Fin og glatt, jevn beleggsoverflate bidrar til å redusere skjærevarmen, jevnt, jevnt belegg gjør flis raskt ut avkjøkkenkniv overflate for å redusere varmeutvikling. Sammenlignet med ubestrøket verktøy, kan belagt verktøy med god smøreevne også maskineres med høyere skjærehastighet, noe som kan unngå høytemperatursveising med arbeidsstykkemateriale.
4. Oksidasjonstemperatur
Oksidasjonstemperatur er temperaturverdien når belegget begynner å brytes ned. jo høyere oksidasjonstemperaturverdien er, desto mer gunstig for skjæring under høye temperaturforhold.
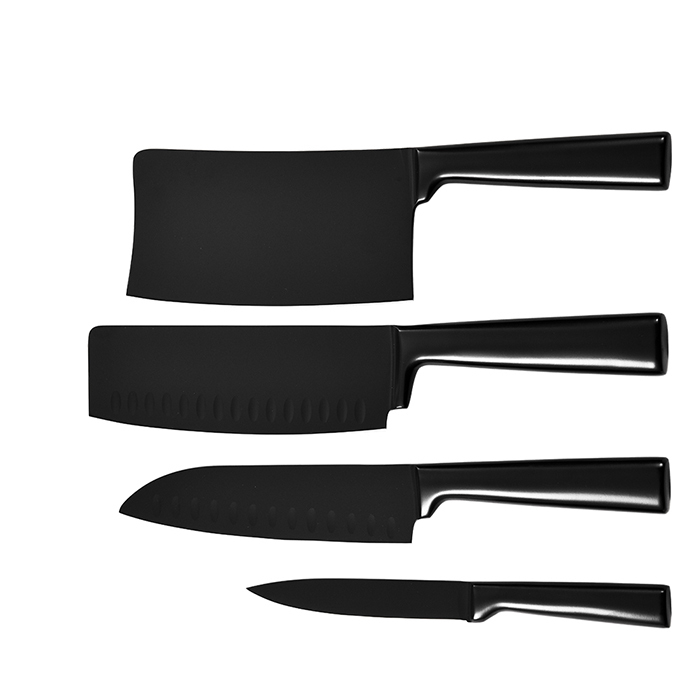
5. Bond motstand
Limmotstanden til belegget kan forhindre, redusere den kjemiske reaksjonen mellom verktøyet og maskineringsmaterialet, og unngå belegget med god klebebestandighet til arbeidsstykkets sponrester på verktøyet selv om kjølevæsken er dårlig eller konsentrasjonen er utilstrekkelig.
Opphavsrett © 2026 Yangjiang Yangdong Ruitai Hardware Products Co., Ltd. | Alle rettigheter forbeholdt

