Coitelos de cociña Ruitai: a súa principal fonte para xogos de coitelos de cociña personalizados de China
Lingua
Coitelos de cociña Ruitai: a súa principal fonte para xogos de coitelos de cociña personalizados de China
Revestimento de nitruro de titanio (estaño)
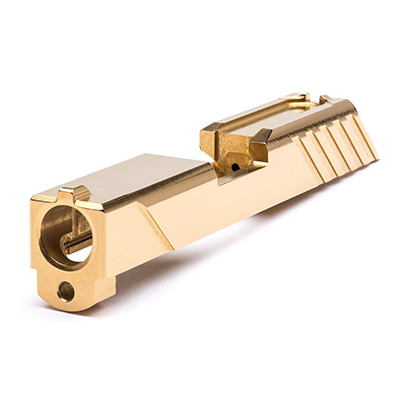
O estaño é un revestimento de PVC de uso xeral, que pode mellorar a dureza da ferramenta e ter unha alta temperatura de oxidación. O revestimento ten un bo efecto de procesamento para coitelos de aceiro de alta velocidade.
Revestimento de nitróxeno-TiC (ticn)
O elemento de carbono no revestimento ticn mellora a dureza e a lubricidade da ferramenta. É un revestimento ideal para ferramentas de aceiro de alta velocidade.
Revestimentos de nitróxeno, aluminio e titanio (tialn/altin)
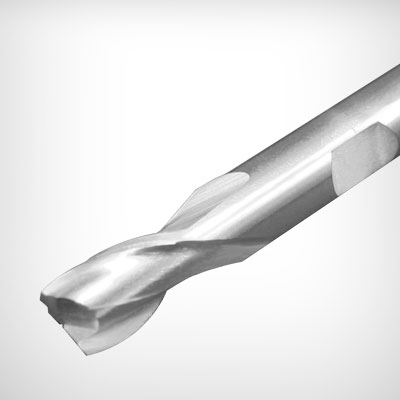
Unha capa de alúmina formada no revestimento de nitróxeno, aluminio, titanio e aluminio pode mellorar a vida útil das ferramentas de corte a altas temperaturas.. Revestimentos para corte en seco ou semiseco.A proporción de aluminio e titanio no revestimento é diferente e o revestimento de nitróxeno-titanio-aluminio ten unha dureza máis alta que o revestimento de nitróxeno-aluminio-titanio..
Revestimento de nitruro de cromo (CrN)
A boa resistencia á adhesión do revestimento de nitruro de cromo fai que sexa o revestimento preferido no procesamento de tumores de chip.. Despois de revestir este revestimento case invisible, mellorarase o rendemento de mecanizado de ferramentas de corte como o aceiro de alta velocidade e o carburo cementado..
Revestimento de diamante (diamante)
O revestimento de diamante é o mellor revestimento para ferramentas de mecanizado de metais non férreos. É un revestimento ideal para mecanizar grafito, compostos a base de metal (mmc), aliaxe de aluminio con alto contido de silicio e materiais de alta abrasión..(A ferramenta revestida de diamante puro non pode procesar pezas de aceiro, o procesamento de pezas de aceiro producirá unha gran cantidade de calor de corte e provocará reaccións químicas, polo que se destrúe a capa de adhesión entre o revestimento e a ferramenta). Os revestimentos utilizados para fresado duro, roscado e perforación son diferentes e empréganse en casos concretos. Ademais, hai revestimentos multicapa, tales revestimentos están incrustados entre a capa superficial e o substrato da ferramenta, o que mellora a vida útil da ferramenta..
Revestimento de oxidación (Homo)
A ferramenta quéntase nun vapor de auga de 500 ~ 550 oc durante 30 ~ 60 minutos para formar unha capa de fe3o4 na superficie da ferramenta, que é un método de tratamento de oxidación cun espesor da pel de óxido de 1 ~. 3μ. Debido á súa natureza porosa, a película pode manter o aceite de corte e reducir a calor de fricción. É moi eficaz para cortar materiais duros, aceiro de alta resistencia, aceiro inoxidable e ferro fundido.
Dereitos reservados © 2026 Yangjiang Yangdong Ruitai Hardware Products Co., Ltd. | Todos os dereitos reservados

