Facas de cozinha Ruitai: sua principal fonte de conjuntos de facas de cozinha personalizadas da China
Língua
Facas de cozinha Ruitai: sua principal fonte de conjuntos de facas de cozinha personalizadas da China
Revestimento de nitreto de titânio (estanho)
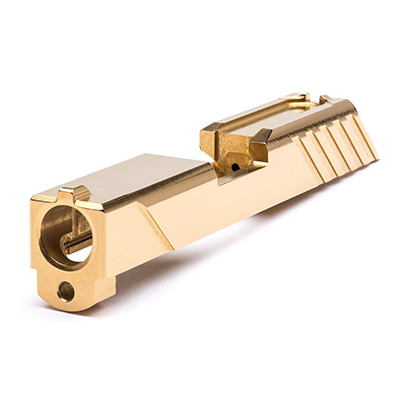
O estanho é um revestimento de pvd de uso geral, que pode melhorar a dureza da ferramenta e ter alta temperatura de oxidação. O revestimento tem um bom efeito de processamento para facas de aço rápido.
Revestimento de Nitrogênio-TiC (ticn)
O elemento de carbono no revestimento de ticn melhora a dureza e a lubricidade da ferramenta. É um revestimento ideal para ferramenta de aço rápido.
Revestimentos de nitrogênio, alumínio e titânio (tialn/altin)
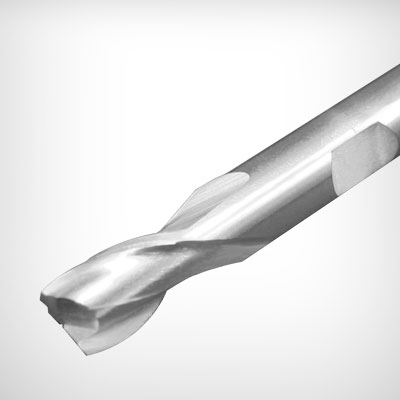
Uma camada de alumina formada no revestimento de nitrogênio, alumínio, titânio e alumínio pode melhorar a vida útil das ferramentas de corte em alta temperatura. Revestimentos para corte seco ou semi-seco. A proporção de alumínio para titânio no revestimento é diferente, e o revestimento de nitrogênio-titânio-alumínio tem maior dureza do que o revestimento de nitrogênio-alumínio-titânio.
Revestimento de nitreto de cromo (CrN)
A boa resistência à adesão do revestimento de nitreto de cromo o torna o revestimento preferido no processamento de tumor de chip. Após o revestimento deste revestimento quase invisível, o desempenho de usinagem de ferramentas de corte como aço rápido e metal duro será melhorado.
Revestimento de diamante (diamante)
O revestimento de diamante é o melhor revestimento para ferramentas de usinagem de metais não ferrosos. É um revestimento ideal para usinagem de grafite, compósitos à base de metal (mmc), liga de alumínio com alto teor de silício e materiais de alta abrasão. (A ferramenta revestida de diamante puro não pode processar peças de aço, o processamento de peças de aço produzirá uma grande quantidade de calor de corte e levar a uma reação química, de modo que a camada de adesão entre o revestimento e a ferramenta seja destruída). Os revestimentos utilizados para fresamento duro, rosqueamento e furação são diversos e são utilizados em casos específicos. Além disso, existem revestimentos multicamadas, tais revestimentos são embutidos entre a camada superficial e o substrato da ferramenta, o que melhora a vida útil da ferramenta.
Revestimento de oxidação (Homo)
A ferramenta é aquecida em um vapor de água de 500 ~ 550 oc por 30 ~ 60 minutos para formar uma camada de fe3o4 na superfície da ferramenta, que é um método de tratamento de oxidação com a espessura da película de óxido na faixa de 1 ~ 3μ. Devido à sua natureza porosa, o filme pode manter o óleo de corte e reduzir o calor de fricção. É muito eficaz para materiais de corte duros, aço de alta resistência, aço inoxidável e ferro fundido.
Copyright © 2026 Yangjiang Yangdong Ruitai Hardware Products Co., Ltd. | Todos os direitos reservados

