Couteaux de cuisine Ruitai : votre source privilégiée pour vos ensembles de couteaux de cuisine personnalisés en provenance de Chine
Langue
Couteaux de cuisine Ruitai : votre source privilégiée pour vos ensembles de couteaux de cuisine personnalisés en provenance de Chine
Revêtement en nitrure de titane (étain)
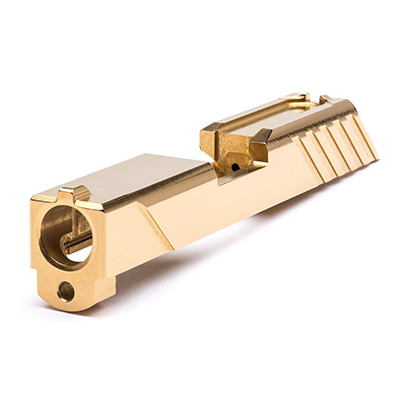
L'étain est un revêtement pvd à usage général, qui peut améliorer la dureté de l'outil et avoir une température d'oxydation élevée. Le revêtement a un bon effet de traitement pour les couteaux en acier rapide.
Revêtement azote-TiC (ticn)
L'élément en carbone dans le revêtement en ticn améliore la dureté et le pouvoir lubrifiant de l'outil. C'est un revêtement idéal pour les outils en acier rapide.
Revêtements d'azote, d'aluminium et de titane (tialn/altin)
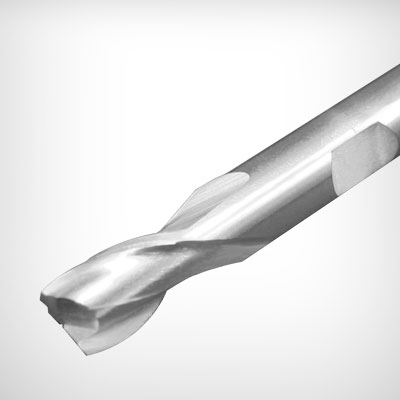
Une couche d'alumine formée dans le revêtement d'azote, d'aluminium, de titane et d'aluminium peut améliorer la durée de vie des outils de coupe à haute température. Revêtements pour coupe à sec ou semi-sec. Le rapport aluminium/titane dans le revêtement est différent et le revêtement azote-titane-aluminium a une dureté plus élevée que le revêtement azote-aluminium-titane.
Revêtement de nitrure de chrome (CrN)
La bonne résistance à l'adhérence du revêtement de nitrure de chrome en fait le revêtement préféré dans le traitement des puces tumorales. Après revêtement de ce revêtement presque invisible, les performances d'usinage des outils de coupe tels que l'acier rapide et le carbure cémenté seront améliorées.
Revêtement diamant (diamant)
Le revêtement diamant est le meilleur revêtement pour les outils d'usinage des métaux non ferreux. C'est un revêtement idéal pour l'usinage du graphite, des composites à base de métal (mmc), des alliages d'aluminium à haute teneur en silicium et des matériaux à haute abrasion. entraîner une réaction chimique, de sorte que la couche d'adhérence entre le revêtement et l'outil est détruite). Les revêtements utilisés pour le fraisage dur, le taraudage et le perçage sont différents et ils sont utilisés dans des cas spécifiques. De plus, il existe des revêtements multicouches, ces revêtements sont intégrés entre la couche de surface et le substrat de l'outil, ce qui améliore la durée de vie de l'outil.
Revêtement d'oxydation (Homo)
L'outil est chauffé dans une vapeur d'eau de 500 ~ 550 oc pendant 30 ~ 60 minutes pour former une couche de fe3o4 sur la surface de l'outil, qui est une méthode de traitement d'oxydation avec l'épaisseur du film de peau d'oxyde dans la plage de 1 ~ 3μ. En raison de sa nature poreuse, le film peut retenir l'huile de coupe et réduire la chaleur de friction. Il est très efficace pour les matériaux de coupe durs, l'acier à haute résistance, l'acier inoxydable et la fonte.
Copyright © 2026 Yangjiang Yangdong Ruitai Hardware Products Co., Ltd. | Tous droits réservés

