Coltelli da cucina Ruitai: il tuo fornitore leader di set di coltelli da cucina personalizzati dalla Cina
linguaggio
Coltelli da cucina Ruitai: il tuo fornitore leader di set di coltelli da cucina personalizzati dalla Cina
Rivestimento in nitruro di titanio (stagno)
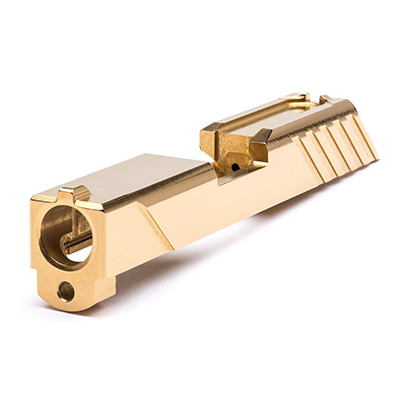
Lo stagno è un rivestimento pvd per uso generale, che può migliorare la durezza dell'utensile e avere un'elevata temperatura di ossidazione. Il rivestimento ha un buon effetto di lavorazione per coltelli in acciaio ad alta velocità.
Rivestimento azoto-TiC (ticn)
L'elemento in carbonio nel rivestimento ticn migliora la durezza e la lubrificazione dell'utensile. È un rivestimento ideale per utensili in acciaio ad alta velocità.
Rivestimenti di azoto, alluminio e titanio (tialn/altin)
Uno strato di allumina formato nel rivestimento di azoto, alluminio, titanio e alluminio può migliorare la vita degli utensili da taglio ad alta temperatura. Rivestimenti per il taglio a secco o semisecco. Il rapporto tra alluminio e titanio nel rivestimento è diverso e il rivestimento azoto-titanio-alluminio ha una durezza maggiore rispetto al rivestimento azoto-alluminio-titanio.
Rivestimento in nitruro di cromo (CrN)
La buona resistenza all'adesione del rivestimento in nitruro di cromo lo rende il rivestimento preferito nella lavorazione del tumore del truciolo. Dopo aver rivestito questo rivestimento quasi invisibile, le prestazioni di lavorazione di utensili da taglio come l'acciaio ad alta velocità e il carburo cementato saranno migliorate.
Rivestimento diamantato (diamante)
Il rivestimento diamantato è il miglior rivestimento per utensili per la lavorazione di metalli non ferrosi. È un rivestimento ideale per la lavorazione di grafite, compositi a base di metallo (mmc), leghe di alluminio ad alto contenuto di silicio e materiali ad alta abrasione. (L'utensile rivestito di diamante puro non può elaborare parti in acciaio, la lavorazione di parti in acciaio produrrà una grande quantità di calore di taglio e portare a una reazione chimica, in modo che lo strato di adesione tra il rivestimento e lo strumento venga distrutto). I rivestimenti utilizzati per la fresatura dura, la maschiatura e la foratura sono diversi e vengono utilizzati in casi specifici. Inoltre, ci sono rivestimenti multistrato, tali rivestimenti sono incorporati tra lo strato superficiale e il substrato dell'utensile, il che migliora la durata dell'utensile.
Rivestimento ossidante (Homo)
Lo strumento viene riscaldato in un vapore acqueo di 500~550 oc per 30~60 minuti per formare uno strato di fe3o4 sulla superficie dello strumento, che è un metodo di trattamento di ossidazione con lo spessore della pellicola di ossido nell'intervallo di 1~ 3μ. A causa della sua natura porosa, la pellicola può trattenere l'olio da taglio e ridurre il calore di attrito. È molto efficace per materiali da taglio duri, acciaio ad alta resistenza, acciaio inossidabile e ghisa.
Copyright © 2026 Yangjiang Yangdong Ruitai Hardware Products Co., Ltd. | Tutti i diritti riservati

