Кухонныя нажы Ruitai: ваша галоўная крыніца набораў кухонных нажоў на заказ з Кітая
Мова
Кухонныя нажы Ruitai: ваша галоўная крыніца набораў кухонных нажоў на заказ з Кітая
Пакрыццё з нітрыду тытана (волава)
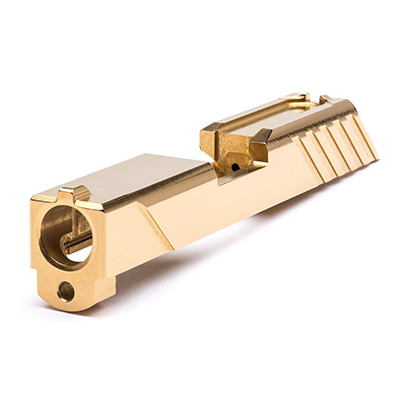
Волава - гэта PVD пакрыццё агульнага прызначэння, якое можа палепшыць цвёрдасць інструмента і мець высокую тэмпературу акіслення. Пакрыццё мае добры эфект апрацоўкі для нажоў з хуткарэзнай сталі.
Азот-TiC пакрыццё (ticn)
Вугляродны элемент у пакрыцці ticn паляпшае цвёрдасць інструмента і змазачныя здольнасці. Гэта ідэальнае пакрыццё для інструмента з хуткарэзнай сталі.
Азотныя, алюмініевыя і тытанавыя пакрыцця (tialn/altin)
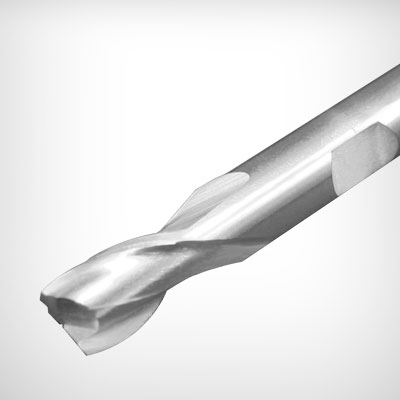
Пласт аксіду алюмінія, утвораны ў пакрыцці з азоту, алюмінія, тытана і алюмінія, можа павялічыць тэрмін службы рэжучых інструментаў пры высокай тэмпературы. Пакрыцці для сухой або паўсухой рэзкі. Суадносіны алюмінія і тытана ў пакрыцці розныя, і пакрыццё азот-тытан-алюміній мае больш высокую цвёрдасць, чым пакрыццё азот-алюміній-тытан.
Пакрыццё з нітрыду хрому (CrN)
Добрая ўстойлівасць да адгезіі пакрыцця з нітрыду хрому робіць яго пераважным пакрыццём пры апрацоўцы пухліны сколаў. Пасля нанясення гэтага амаль нябачнага пакрыцця прадукцыйнасць апрацоўкі рэжучых інструментаў, такіх як хуткарэзная сталь і карбід, будзе палепшана.
Алмазнае пакрыццё (Diamond)
Алмазнае пакрыццё з'яўляецца лепшым пакрыццём для інструментаў для апрацоўкі каляровых металаў. Гэта ідэальнае пакрыццё для апрацоўкі графіту, кампазітаў на металічнай аснове (mmc), алюмініевага сплаву з высокім утрыманнем крэмнію і матэрыялаў з высокім узроўнем ізаляцыі. (Інструмент з чыстым алмазным пакрыццём не можа апрацоўваць сталёвыя дэталі, апрацоўка сталёвых дэталяў будзе вырабляць вялікую колькасць цяпла пры рэзанні, і прывесці да хімічнай рэакцыі, у выніку чаго пласт адгезіі паміж пакрыццём і інструментам разбураецца). Пакрыцці, якія выкарыстоўваюцца для цвёрдага фрэзеравання, наразання рэзчыкаў і свідравання, розныя, і яны выкарыстоўваюцца ў пэўных выпадках. Акрамя таго, існуюць шматслойныя пакрыцця, такія пакрыцця ўбудоўваюцца паміж павярхоўным пластом і падкладкай інструмента, што павялічвае тэрмін службы інструмента.
Аксідацыйнае пакрыццё (Homo)
Інструмент награваюць у вадзяной пары пры тэмпературы 500~550 oc на працягу 30~60 хвілін для фарміравання пласта Fe3O4 на паверхні інструмента, які з'яўляецца метадам акіслення з таўшчынёй плёнкі аксіднай скуры ў дыяпазоне 1~ 3 мкм. З-за сваёй сітаватай прыроды плёнка можа ўтрымліваць алей і памяншаць цяпло трэння. Ён вельмі эфектыўны для рэзкі цвёрдых матэрыялаў, сталі з высокай трываласцю, нержавеючай сталі і чыгуну.
Аўтарскае права © 2026 Yangjiang Yangdong Ruitai Hardware Products Co., Ltd. | Усе правы абаронены

