Ruitai Keukenmessen: Uw beste bron voor op maat gemaakte keukenmessensets uit China
Taal
Ruitai Keukenmessen: Uw beste bron voor op maat gemaakte keukenmessensets uit China
Titanium nitride coating (tin)
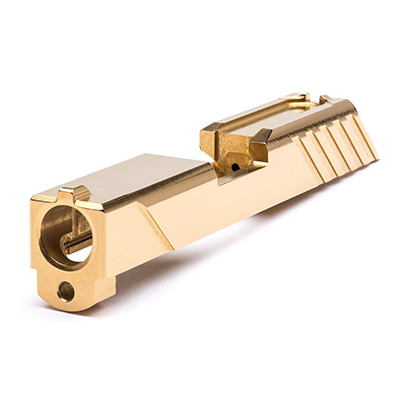
Tin is een pvd-coating voor algemeen gebruik, die de hardheid van het gereedschap kan verbeteren en een hoge oxidatietemperatuur kan hebben. De coating heeft een goed verwerkingseffect voor messen van snelstaal.
Stikstof-TiC-coating (ticn)
Koolstofelement in ticn-coating verbetert de hardheid en gladheid van het gereedschap. Het is een ideale coating voor snelstalen gereedschap.
Stikstof-, aluminium- en titaniumcoatings (tialn/altin)
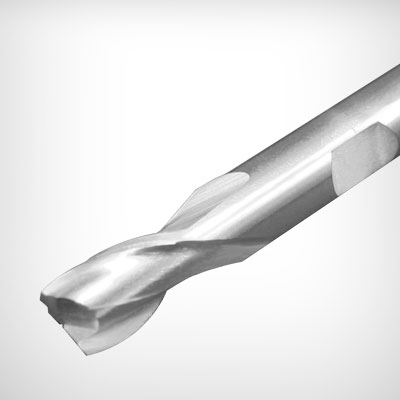
Een laag aluminiumoxide gevormd in de coating van stikstof, aluminium, titanium en aluminium kan de levensduur van snijgereedschappen bij hoge temperaturen verbeteren. Coatings voor droog of halfdroog snijden. De verhouding van aluminium tot titanium in de coating is anders en de stikstof-titanium-aluminiumcoating heeft een hogere hardheid dan de stikstof-aluminium-titaniumcoating.
Chroomnitride coating (CrN)
De goede adhesieweerstand van chroomnitridecoating maakt het de voorkeurscoating bij de verwerking van chiptumor. Na het coaten van deze bijna onzichtbare coating, zullen de bewerkingsprestaties van snijgereedschappen zoals snelstaal en hardmetaal worden verbeterd.
Diamantcoating (Diamant)
De diamantcoating is de beste coating voor bewerkingsgereedschappen voor non-ferrometalen. Het is een ideale coating voor het bewerken van grafiet, composieten op metaalbasis (mmc), aluminiumlegeringen met een hoog siliciumgehalte en materialen met een hoge slijtvastheid. (Puur diamantgecoat gereedschap kan geen stalen onderdelen verwerken, het verwerken van stalen onderdelen zal een grote hoeveelheid snijwarmte produceren, en leiden tot een chemische reactie, waardoor de hechtlaag tussen de coating en het gereedschap wordt vernietigd). De coatings die worden gebruikt voor hardfrezen, tappen en boren zijn verschillend en worden in specifieke gevallen gebruikt. Daarnaast zijn er meerlaagse coatings, dergelijke coatings worden ingebed tussen de oppervlaktelaag en het gereedschapssubstraat, wat de standtijd verbetert.
Oxidatiecoating (Homo)
Het gereedschap wordt gedurende 30 ~ 60 minuten in een waterdamp van 500 ~ 550 oc verwarmd om een fe3o4-laag op het oppervlak van het gereedschap te vormen, wat een oxidatiebehandelingsmethode is met een dikte van de oxidehuidfilm in het bereik van 1 ~ 3μ. Vanwege zijn poreuze aard kan de film de snijolie vasthouden en de wrijvingswarmte verminderen. Het is zeer effectief voor harde snijmaterialen, staal met hoge treksterkte, roestvrij staal en gietijzer.
Copyright © 2026 Yangjiang Yangdong Ruitai Hardware Products Co., Ltd. | Alle rechten voorbehouden

