Ruitai köksknivar: Din främsta källa för specialanpassade köksknivsset från Kina
Språk
Ruitai köksknivar: Din främsta källa för specialanpassade köksknivsset från Kina
Titannitridbeläggning (tenn)
Tenn är en allmän pvd-beläggning, som kan förbättra verktygets hårdhet och har hög oxidationstemperatur. Beläggningen har god bearbetningseffekt för höghastighetstålknivar.
Nitrogen-TiC beläggning (ticn)
Kolelement i ticn-beläggning förbättrar verktygets hårdhet och smörjförmåga. Det är en idealisk beläggning för höghastighetstålverktyg.
Kväve-, aluminium- och titanbeläggningar (tialn/altin)
Ett lager av aluminiumoxid bildat i beläggningen av kväve, aluminium, titan och aluminium kan förbättra livslängden för skärverktyg vid hög temperatur. Beläggningar för torr eller halvtorr skärning. Förhållandet mellan aluminium och titan i beläggningen är annorlunda, och kväve-titan-aluminiumbeläggningen har högre hårdhet än kväve-aluminium-titanbeläggningen.
Kromnitridbeläggning (CrN)
Den goda vidhäftningsbeständigheten hos kromnitridbeläggning gör den till den föredragna beläggningen vid bearbetning av chiptumör. Efter beläggning av denna nästan osynliga beläggning kommer bearbetningsprestandan hos skärverktyg som snabbstål och hårdmetall att förbättras.
Diamantbeläggning (Diamond)
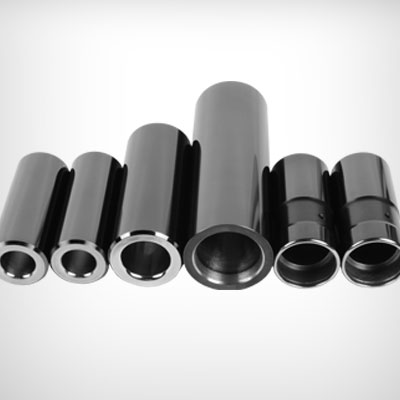
Diamantbeläggningen är den bästa beläggningen för bearbetningsverktyg för icke-järnmetaller. Det är en idealisk beläggning för bearbetning av grafit, metallbaserade kompositer (mmc), aluminiumlegering med hög kiselhalt och material med hög nötning.(Rent diamantbelagt verktyg kan inte bearbeta ståldelar, bearbetning av ståldelar kommer att producera en stor mängd skärvärme, och leder till kemisk reaktion, så att vidhäftningsskiktet mellan beläggningen och verktyget förstörs). Beläggningarna som används för hård fräsning, gängning och borrning är olika och de används i specifika fall. Dessutom finns flerskiktsbeläggningar, sådana beläggningar är inbäddade mellan ytskiktet och verktygssubstratet, vilket förbättrar verktygets livslängd.
Oxidationsbeläggning (Homo)
Verktyget värms upp i en vattenånga på 500~550 oc i 30~60 minuter för att bilda ett fe3o4-skikt på verktygets yta, vilket är en oxidationsbehandlingsmetod med tjockleken på oxidhudfilmen i området 1~ 3μ. På grund av sin porösa natur kan filmen hålla kvar skäroljan och minska friktionsvärmen. Det är mycket effektivt för hårda skärmaterial, höghållfast stål, rostfritt stål och gjutjärn.
Upphovsrätt © 2026 Yangjiang Yangdong Ruitai Hardware Products Co., Ltd. | Alla rättigheter förbehållna

