Cuchillos de cocina Ruitai: Su principal proveedor de juegos de cuchillos de cocina personalizados de China
Idioma
Cuchillos de cocina Ruitai: Su principal proveedor de juegos de cuchillos de cocina personalizados de China
Recubrimiento de nitruro de titanio (estaño)
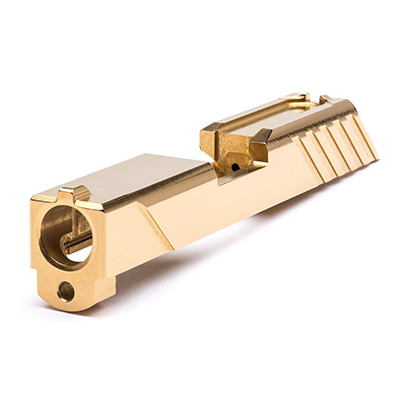
El estaño es un recubrimiento de pvd de uso general, que puede mejorar la dureza de la herramienta y tener una alta temperatura de oxidación. El revestimiento tiene un buen efecto de procesamiento para cuchillos de acero de alta velocidad.
Revestimiento de nitrógeno-TiC (ticn)
El elemento de carbono en el recubrimiento de ticn mejora la dureza y la lubricidad de la herramienta. Es un recubrimiento ideal para herramientas de acero de alta velocidad.
Recubrimientos de nitrógeno, aluminio y titanio (tialn/altin)
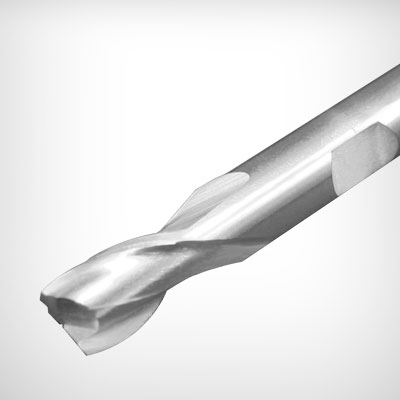
Una capa de alúmina formada en el recubrimiento de nitrógeno, aluminio, titanio y aluminio puede mejorar la vida útil de las herramientas de corte a alta temperatura. Recubrimientos para corte en seco o semiseco. La proporción de aluminio a titanio en el recubrimiento es diferente, y el recubrimiento de nitrógeno-titanio-aluminio tiene mayor dureza que el recubrimiento de nitrógeno-aluminio-titanio.
Recubrimiento de nitruro de cromo (CrN)
La buena resistencia a la adhesión del recubrimiento de nitruro de cromo lo convierte en el recubrimiento preferido en el procesamiento de tumores en astillas. Después de recubrir este revestimiento casi invisible, se mejorará el rendimiento de mecanizado de las herramientas de corte, como el acero de alta velocidad y el carburo cementado.
Recubrimiento de diamante (Diamante)
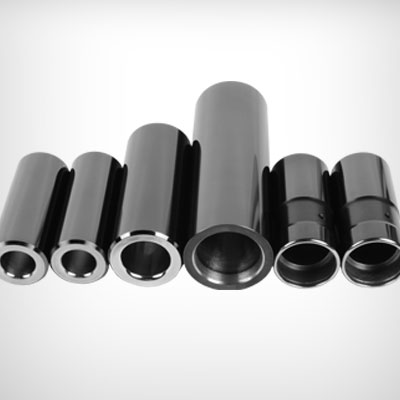
El recubrimiento de diamante es el mejor recubrimiento para herramientas de mecanizado de metales no ferrosos. Es un recubrimiento ideal para mecanizar grafito, compuestos a base de metal (mmc), aleación de aluminio con alto contenido de silicio y materiales de alta abrasión. (La herramienta con recubrimiento de diamante puro no puede procesar piezas de acero, el procesamiento de piezas de acero producirá una gran cantidad de calor de corte y conducir a una reacción química, de modo que se destruye la capa de adhesión entre el revestimiento y la herramienta). Los recubrimientos utilizados para fresado duro, roscado y taladrado son diferentes y se utilizan en casos específicos. Además, existen recubrimientos multicapa, dichos recubrimientos están incrustados entre la capa superficial y el sustrato de la herramienta, lo que mejora la vida útil de la herramienta.
Recubrimiento de oxidación (Homo)
La herramienta se calienta en un vapor de agua de 500~550 oc durante 30~60 minutos para formar una capa de fe3o4 en la superficie de la herramienta, que es un método de tratamiento de oxidación con el espesor de la película de piel de óxido en el rango de 1~ 3μ. Debido a su naturaleza porosa, la película puede retener el aceite de corte y reducir el calor por fricción. Es muy eficaz para materiales de corte duro, acero de alta resistencia, acero inoxidable y hierro fundido.
Copyright © 2026 Yangjiang Yangdong Ruitai Hardware Products Co., Ltd. | Todos los derechos reservados

