Кухонні ножі Ruitai: ваше головне джерело кухонних ножів на замовлення з Китаю
Мова
Кухонні ножі Ruitai: ваше головне джерело кухонних ножів на замовлення з Китаю
Покриття з нітриду титану (олово)
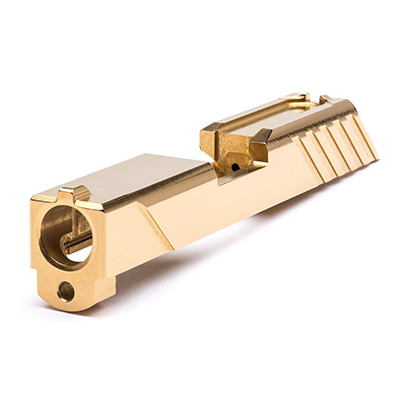
Олово - це PVD покриття загального призначення, яке може покращити твердість інструменту та мати високу температуру окислення. Покриття має хороший ефект обробки для ножів зі швидкорізальної сталі.
Азот-TiC покриття (ticn)
Вуглецевий елемент у покритті ticn покращує твердість інструменту та змащуючу здатність. Це ідеальне покриття для інструменту зі швидкорізальної сталі.
Азотні, алюмінієві та титанові покриття (tialn/altin)
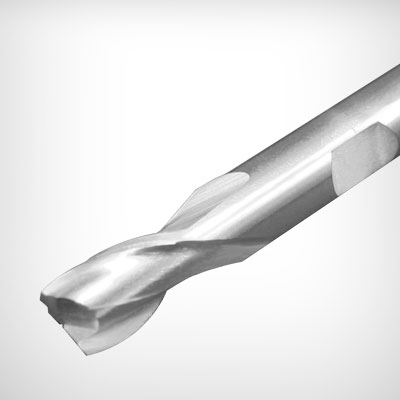
Шар глинозему, утворений у покритті з азоту, алюмінію, титану та алюмінію, може збільшити термін служби ріжучих інструментів при високій температурі. Покриття для сухого або напівсухого різання. Співвідношення алюмінію до титану в покритті різне, і покриття азот-титан-алюміній має вищу твердість, ніж покриття азот-алюміній-титан.
Покриття з нітриду хрому (CrN)
Хороша адгезійна стійкість покриття нітриду хрому робить його кращим покриттям при обробці пухлини чіпа. Після нанесення цього майже невидимого покриття продуктивність обробки ріжучих інструментів, таких як швидкорізальна сталь і твердий сплав, буде покращена.
Алмазне покриття (Diamond)
Алмазне покриття є найкращим покриттям для інструментів для обробки кольорових металів. Це ідеальне покриття для обробки графіту, композитів на основі металу (mmc), алюмінієвого сплаву з високим вмістом кремнію та високоабразивних матеріалів. (Інструмент із чистим алмазним покриттям не може обробляти сталеві деталі, обробка сталевих деталей вироблятиме велику кількість тепла при різанні та призводять до хімічної реакції, в результаті чого руйнується адгезійний шар між покриттям і інструментом). Покриття, що використовуються для жорсткого фрезерування, нарізання різьби та свердління, різні, і вони використовуються в окремих випадках. Крім того, існують багатошарові покриття, такі покриття вбудовані між поверхневим шаром і підкладкою інструменту, що підвищує термін служби інструменту.
Окислювальне покриття (Homo)
Інструмент нагрівають у водяній парі 500~550 oc протягом 30~60 хвилин для утворення шару fe3o4 на поверхні інструменту, який є методом окислювальної обробки з товщиною плівки оксидної шкіри в діапазоні 1~ 3μ. Завдяки своїй пористій природі плівка може утримувати ріжучу олію та зменшувати тепло від тертя. Він дуже ефективний для різання твердих матеріалів, високоміцної сталі, нержавіючої сталі та чавуну.
Авторське право © 2026 Yangjiang Yangdong Ruitai Hardware Products Co., Ltd. | Усі права захищено

