Ruitai eldhúshnífar: Þín fremsta uppspretta fyrir sérsmíðað eldhúshnífasett frá Kína
Tungumál
Ruitai eldhúshnífar: Þín fremsta uppspretta fyrir sérsmíðað eldhúshnífasett frá Kína
Títan nítríð húðun (tin)
Tin er almennt notað pvd húðun, sem getur bætt hörku verkfæra og hefur hátt oxunarhitastig. Húðin hefur góð vinnsluáhrif fyrir háhraða stálhnífa.
Nitrogen-TiC húðun (ticn)
Kolefnisþáttur í ticn húðun bætir hörku og smurningu verkfæra. Það er tilvalin húðun fyrir háhraða stálverkfæri.
Nitur, ál og títan húðun (tialn/altin)
Lag af súráli sem myndast í húðun köfnunarefnis, áls, títan og áls getur bætt endingu skurðarverkfæra við háan hita. Húðun fyrir þurra eða hálfþurra skurð. Hlutfall áls og títan í húðinni er öðruvísi og köfnunarefni-títan-álhúðin hefur meiri hörku en köfnunarefni-ál-títan húðunin.
Krómnítríð húðun (CrN)
Góð viðloðun viðloðun krómnítríðhúðarinnar gerir hana að ákjósanlega húðuninni við vinnslu á flísæxli. Eftir að hafa húðað þessa næstum ósýnilegu húð, mun vinnsluárangur skurðarverkfæra eins og háhraðastáls og sementaðs karbíðs batna.
Demantshúð (Diamond)
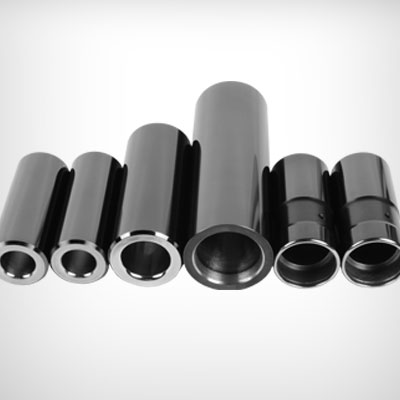
Demantahúðin er besta húðunin fyrir vinnsluverkfæri sem ekki eru úr járni. Það er tilvalin húðun til að vinna grafít, málmbundið samsett efni (mmc), kísil álblendi og efni með miklum núningi.(Hreint demantshúðað verkfæri getur ekki unnið úr stálhlutum, vinnsla stálhluta mun framleiða mikið magn af skurðarhita, og leiða til efnahvarfa, þannig að viðloðun lag milli lagsins og verkfærisins eyðileggst). Húðunin sem notuð er við harða mölun, slá og boranir eru mismunandi og þær eru notaðar í sérstökum tilvikum. Að auki eru fjöllaga húðun, slík húðun er felld inn á milli yfirborðslagsins og undirlags verkfæra, sem bætir endingu verkfæra.
Oxunarhúð (Homo)
Tækið er hitað í vatnsgufu 500 ~ 550 oc í 30 ~ 60 mínútur til að mynda fe3o4 lag á yfirborði tækisins, sem er oxunarmeðferðaraðferð með þykkt oxíðhúðfilmunnar á bilinu 1~ 3μ. Vegna porous eðlis hennar getur kvikmyndin haldið skurðarolíu og dregið úr núningshitanum. Það er mjög áhrifaríkt fyrir hörð skurðarefni, háspennustál, ryðfrítt stál og steypujárn.
Höfundarréttur © 2026 Yangjiang Yangdong Ruitai Hardware Products Co., Ltd. | Allur réttur áskilinn

