Ruitai Küchenmesser: Ihre erste Quelle für maßgefertigte Küchenmesser-Sets aus China
Sprache
Ruitai Küchenmesser: Ihre erste Quelle für maßgefertigte Küchenmesser-Sets aus China
Titannitridbeschichtung (Zinn)
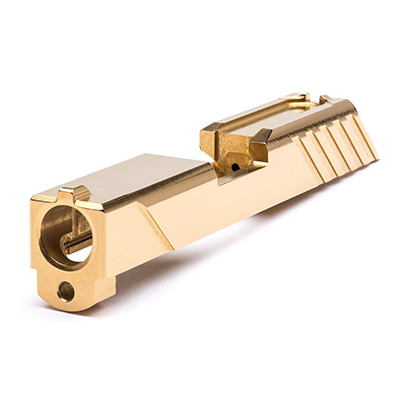
Zinn ist eine Allzweck-PVD-Beschichtung, die die Werkzeughärte verbessern und eine hohe Oxidationstemperatur aufweisen kann. Die Beschichtung hat eine gute Verarbeitungswirkung für Schnellstahlmesser.
Stickstoff-TiC-Beschichtung (ticn)
Das Kohlenstoffelement in der TICN-Beschichtung verbessert die Härte und Schmierfähigkeit des Werkzeugs. Es ist eine ideale Beschichtung für Werkzeuge aus Schnellarbeitsstahl.
Stickstoff-, Aluminium- und Titanbeschichtungen (Tialn/Altin)
Eine in der Beschichtung aus Stickstoff, Aluminium, Titan und Aluminium gebildete Aluminiumoxidschicht kann die Lebensdauer von Schneidwerkzeugen bei hohen Temperaturen verbessern. Beschichtungen für Trocken- oder Halbtrockenschnitt. Das Verhältnis von Aluminium zu Titan in der Beschichtung ist unterschiedlich, und die Stickstoff-Titan-Aluminium-Beschichtung hat eine höhere Härte als die Stickstoff-Aluminium-Titan-Beschichtung.
Chromnitrid-Beschichtung (CrN)
Die gute Haftfestigkeit der Chromnitridbeschichtung macht sie zur bevorzugten Beschichtung bei der Verarbeitung von Chip-Tumoren. Nach dem Auftragen dieser fast unsichtbaren Beschichtung wird die Bearbeitungsleistung von Schneidwerkzeugen wie Schnellarbeitsstahl und Hartmetall verbessert.
Diamantbeschichtung (Diamant)
Die Diamantbeschichtung ist die beste Beschichtung für NE-Metallbearbeitungswerkzeuge. Es ist eine ideale Beschichtung für die Bearbeitung von Graphit, Verbundwerkstoffen auf Metallbasis (mmc), Aluminiumlegierungen mit hohem Siliziumgehalt und Materialien mit hohem Abrieb zu einer chemischen Reaktion führen, so dass die Haftschicht zwischen Beschichtung und Werkzeug zerstört wird). Die zum Hartfräsen, Gewindebohren und Bohren verwendeten Beschichtungen sind unterschiedlich und werden in bestimmten Fällen verwendet. Darüber hinaus gibt es Mehrlagenbeschichtungen, solche Beschichtungen werden zwischen der Oberflächenschicht und dem Werkzeugsubstrat eingebettet, was die Standzeit des Werkzeugs verbessert.
Oxidationsbeschichtung (Homo)
Das Werkzeug wird in einem Wasserdampf von 500~550°C für 30~60 Minuten erhitzt, um eine Fe3O4-Schicht auf der Oberfläche des Werkzeugs zu bilden, was ein Oxidationsbehandlungsverfahren mit einer Dicke des Oxidhautfilms im Bereich von 1~ ist 3μ. Aufgrund seiner porösen Beschaffenheit kann der Film das Schneidöl halten und die Reibungswärme reduzieren. Es ist sehr effektiv für harte Schneidstoffe, hochfesten Stahl, Edelstahl und Gusseisen.
Copyright © 2026 Yangjiang Yangdong Ruitai Hardware Products Co., Ltd. | Alle Rechte vorbehalten

