Ruitai Küchenmesser: Ihre erste Quelle für maßgefertigte Küchenmesser-Sets aus China
Sprache
Ruitai Küchenmesser: Ihre erste Quelle für maßgefertigte Küchenmesser-Sets aus China
Gegenwärtig gibt es zwei Arten üblicher Werkzeugbeschichtungsverfahren: chemische Dampfabscheidung (CVD) und physikalische Dampfabscheidung (PVD). In den letzten Jahren sind einige neue Beschichtungsverfahren aufgetaucht, die gute Anwendungsaussichten haben.
CVD
Das CVD-Verfahren, das zur Atomabscheidung gehört, ist ein Verfahren zur Bildung einer festen Abscheidungsschicht auf der Oberfläche einer Heizmatrix unter Verwendung von Dampf, Wasserstoff und anderen chemischen Komponenten von Metallhalogeniden bei einer hohen Temperatur von 950 bis 1050 ℃. Das Verfahren umfasst drei Stufen: Verdampfung des Materials, Transport in die Nähe der Matrix und Bildung einer Beschichtung auf der Matrix.
Unter allen Arten von CVD-Verfahren werden Vakuum-Ionenbeschuss und Magnetron-Ionen-Reaktionssprühen am häufigsten verwendet. Die CVD-Technologie wird hauptsächlich für die Oberflächenbeschichtung von Hartmetall-Schneidwerkzeugen verwendet, die zum Schruppen und Vorschlichten mit hoher Geschwindigkeit bei mittlerer und schwerer Zerspanung geeignet sind.
Im Vergleich zu anderen Beschichtungsverfahren hat das CVD-Verfahren nicht nur die Vorteile einer einfachen Ausrüstung und eines ausgereiften Verfahrens, sondern auch die folgenden Vorteile:
Es gibt viele Arten von Sedimenten, die mit Metallen, Legierungen, Carbiden, Nitriden, Boriden, Oxiden, Kohlenstoffnitriden, Sauerstoffnitriden, Kohlenwasserstoffnitriden usw. beschichtet werden können: Mit hoher Durchlässigkeit und Gleichmäßigkeit können Mehrschichtbeschichtungen mit unterschiedlichen Geweben erhalten werden, und die Beschichtungsdicke ist gleichmäßig. Die Abscheidungsrate ist hoch und leicht zu kontrollieren. Die Beschichtung hat eine hohe Reinheit und feine und dichte Körner. Eine starke Haftung kann eine dickere Beschichtung erzielen. Niedrige Prozesskosten, geeignet für die Massenproduktion.
PVD
Das PVD-Verfahren besteht darin, Materialien von Zielquellen durch physikalische Formen wie Verdampfung oder Sputtern zu entfernen und dann diese energetischen Dampfionen auf dem Substrat oder der Teiloberfläche abzuscheiden, um eine Filmschicht durch einen Vakuum- oder Halbvakuumraum zu bilden. Die Dampfreaktion von verdampften oder gesputterten Metallatomen führt zur Abscheidung der gewünschten Verbindungen auf der Werkzeugoberfläche. pvd-beschichtung kann mit titannitrid, titankohlenstoffnitrid, aluminium-titan-stickstoffverbindungen sowie verschiedenen hochschmelzenden metallen aus karbiden und nitriden beschichtet werden.
Die PVD-Technologie wird hauptsächlich bei der Oberflächenbehandlung von integralen Hartmetallwerkzeugen und Hochgeschwindigkeits-Werkzeugstahlwerkzeugen verwendet. Es ist weit verbreitet bei der Beschichtungsbehandlung von Hartmetallmeißeln, Fräsern, Reibahlen, Gewindebohrern, speziell geformten Werkzeugen, Schweißwerkzeugen und so weiter.
MT-CVD
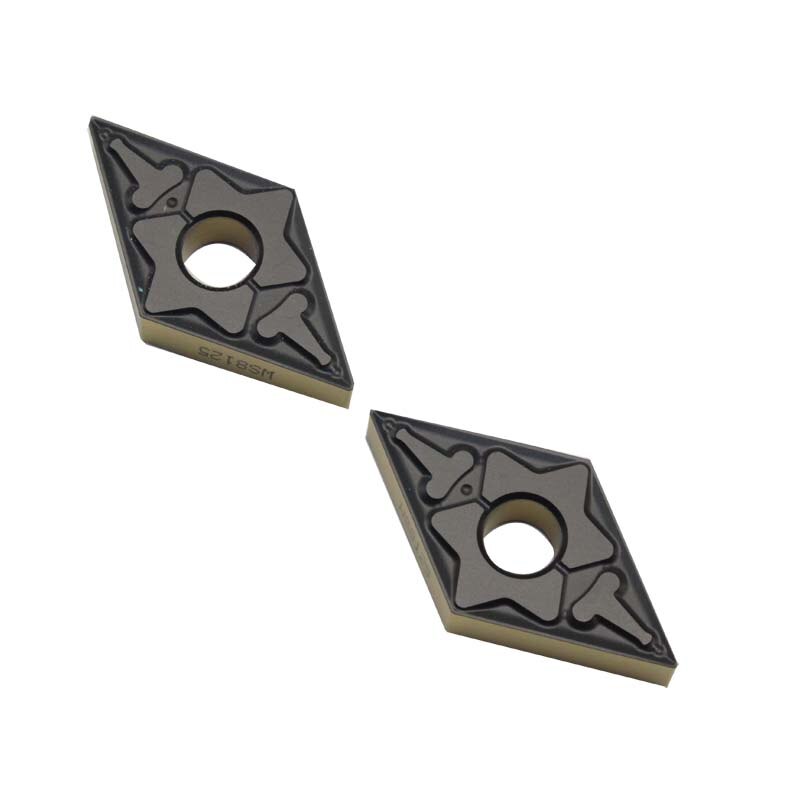
Die tcn-Beschichtung mit dichter faseriger kristalliner Morphologie kann durch chemische Dampfabscheidung bei mittlerer Temperatur (MT-CVD) bei 700~900℃ erhalten werden. Die Beschichtungsdicke kann 8 ~ 10 μm erreichen und kann durch CVD-Technologie a2o3、Zinn auf der Oberflächenschicht sein.
Die MT-CVD-Beschichtungsklinge ist für Hochgeschwindigkeits-, Hochtemperatur-, große Belastungs- und Trockenschnittbedingungen geeignet, ihre Lebensdauer ist etwa doppelt so hoch wie die einer gewöhnlichen Beschichtungsklinge. Der Hauptnachteil des CVD-Verfahrens besteht darin, dass die Abscheidungstemperatur hoch ist und das Glühen und die Verformung des Werkzeugs auftreten, wenn das Werkzeug aus Hochgeschwindigkeitswerkzeugstahl beschichtet wird. Das abgelegte Werkzeug muss also abgeschreckt werden.
Copyright © 2026 Yangjiang Yangdong Ruitai Hardware Products Co., Ltd. | Alle Rechte vorbehalten

