瑞泰厨刀:中国定制厨刀套装的首选供应商
语言
瑞泰厨刀:中国定制厨刀套装的首选供应商
目前常用的刀具涂层方法有化学气相沉积(cvd)和物理气相沉积(pvd)两种。近年来出现了一些新的涂层工艺,具有良好的应用前景。
化学气相沉积
CVD法属于原子沉积法,是利用金属卤化物的蒸气、氢气等化学成分,在950~1050℃的高温下,在加热基体表面形成固体沉积层的方法。该过程包括三个阶段:材料的汽化、输送到基体附近和在基体上形成覆盖层。
在各种 cvd 方法中,以真空离子轰击和磁控离子反应喷涂最为常用。 cvd技术主要用于硬质合金刀具的表面涂层,适用于中重切削的高速粗加工和半精加工。
与其他镀膜方法相比,cvd法不仅具有设备简单、工艺成熟的优点,而且还具有以下优点:
沉积物种类繁多,可包覆金属、合金、碳化物、氮化物、硼化物、氧化物、氮化碳、氮化氧、碳氢化合物等: 具有高渗透性和均匀性,可以获得不同组织的多层涂层,涂层厚度均匀。 沉积速率高且易于控制。 涂层纯度高,晶粒细密。 附着力强可获得较厚的涂层。 工艺成本低,适合大批量生产。
PVD
PVD法是通过蒸发或溅射等物理形式从靶源上去除材料,然后将这些高能蒸汽离子沉积到基板或零件表面,通过真空或半真空空间形成薄膜层。蒸发或溅射的金属原子的蒸气反应导致所需化合物沉积在工具表面上。 pvd涂层可涂覆氮化钛、碳氮化钛、铝钛氮化合物,以及各种难熔金属的碳化物和氮化物。
PVD技术主要应用于整体硬质合金刀具和高速工具钢刀具的表面处理。已广泛应用于硬质合金钻头、铣刀、铰刀、丝锥、异形刀具、焊接刀具等的涂层处理。
化学气相沉积
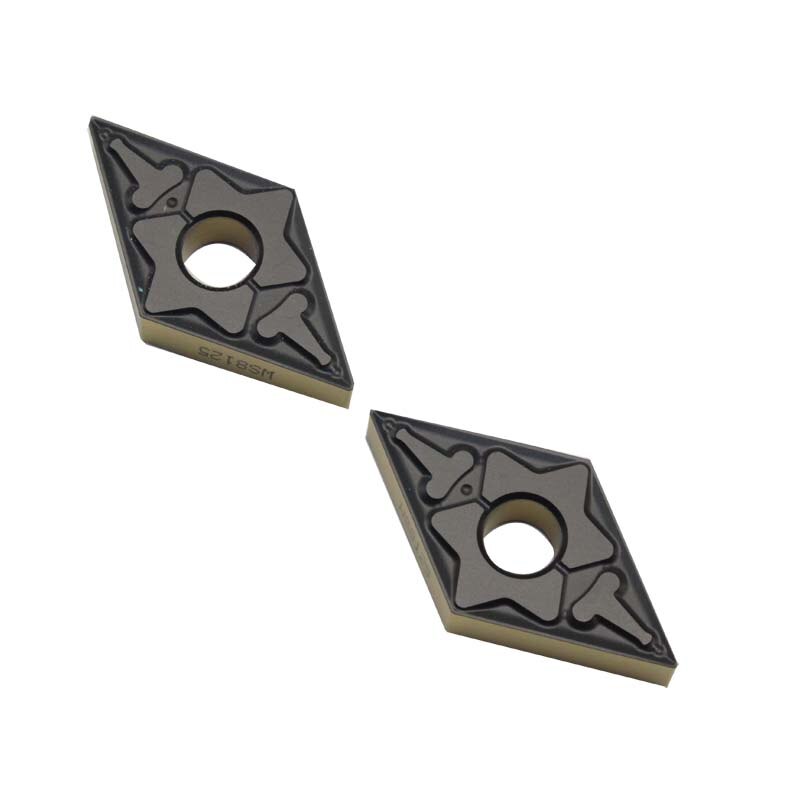
700~900℃中温化学气相沉积(MT-CVD)可得到具有致密纤维结晶形貌的tcn涂层。镀层厚度可达8~10μm,表面层可采用cvd技术为a2o3、tin。
MT-CVD涂层刀片适用于高速、高温、大载荷、干切削工况,其寿命约为普通涂层刀片的两倍。 cvd方法的主要缺点是沉积温度高,在高速工具钢刀具涂层时会发生刀具退火和变形。所以沉积的工具必须淬火。
版权所有 © 2026 阳江市阳东区瑞泰五金制品有限公司 | 保留所有权利

