Ruitai köksknivar: Din främsta källa för specialanpassade köksknivsset från Kina
Språk
Ruitai köksknivar: Din främsta källa för specialanpassade köksknivsset från Kina
Det finns två typer av vanliga verktygsbeläggningsmetoder: kemisk ångavsättning (cvd) och fysisk ångavsättning (pvd) för närvarande. Under de senaste åren har några nya beläggningsprocesser dykt upp, som har goda möjligheter att applicera.
CVD
CVD-metoden, som hör till atomavsättning, är en metod för att bilda fast avsättningsskikt på ytan av uppvärmningsmatrisen genom att använda ånga, väte och andra kemiska komponenter av metallhalogen vid hög temperatur på 950 ~ 1050 ℃. Processen innefattar tre steg: förångning av material, transport till närhet av matris och bildning av överlagring på matris.
Bland alla typer av cvd-metoder är vakuumjonbeskjutning och magnetronjonreaktionssprutning de mest använda. cvd-teknik används huvudsakligen för ytbeläggning av hårdmetallskärverktyg, som är lämpliga för grovbearbetning och halvbearbetning av medelstor och tung skärning.
Jämfört med andra beläggningsmetoder har cvd-metoden inte bara fördelarna med enkel utrustning, mogen process, utan har också följande fördelar:
Det finns många typer av sediment, som kan beläggas med metaller, legeringar, karbider, nitrider, borider, oxider, kolnitrider, syrenitrider, kolvätenitrider, etc: Med hög permeabilitet och enhetlighet kan flerskiktsbeläggningar med olika vävnader erhållas, och beläggningstjockleken är enhetlig. Deponeringshastigheten är hög och lätt att kontrollera. Beläggningen har hög renhet och fina och täta korn. Stark vidhäftning kan ge tjockare beläggning. Låg processkostnad, lämplig för massproduktion.
PVD
PVD-metoden är att avlägsna material från målkällor genom fysiska former såsom förångning eller förstoftning, och sedan avsätta dessa energiska ångjoner på substratet eller delytan för att bilda ett filmskikt genom vakuum eller semi-vakuumutrymme. Ångreaktionen av förångade eller sputtrade metallatomer leder till avsättning av de erforderliga föreningarna på verktygsytan. pvd-beläggning kan beläggas med titannitrid, titankolnitrid, aluminiumtitan-kväveföreningar, samt olika eldfasta metaller av karbider och nitrider.
PVD-teknik används huvudsakligen vid ytbehandling av integrerade hårdmetallverktyg och höghastighetsverktygsstålverktyg. Det har använts i stor utsträckning vid beläggningsbehandling av hårdmetallborrkronor, fräsar, brotschar, kranar, specialverktyg, svetsverktyg och så vidare.
MT-CVD
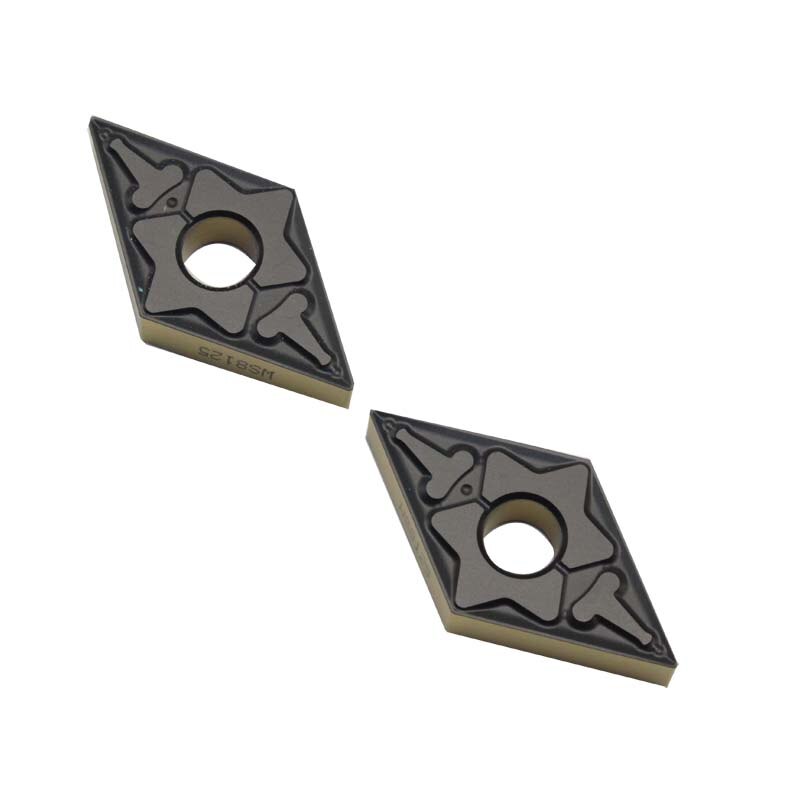
Tcn-beläggningen med tät fibrös kristallin morfologi kan erhållas genom medeltemperatur kemisk ångavsättning (MT-CVD) vid 700 ~ 900 ℃. Beläggningstjockleken kan nå 8~10μm och kan vara a2o3、tenn på ytskiktet med cvd-teknik.
MT-CVD beläggningsblad är lämpligt för hög hastighet, hög temperatur, stor belastning, torra skärförhållanden, dess livslängd är ungefär dubbelt så lång som för vanliga beläggningsblad. cvd största nackdelen med metoden är att deponeringstemperaturen är hög, och verktygsglödgningen och deformationen kommer att inträffa när verktygsstålverktyget med hög hastighet beläggs. Så det deponerade verktyget måste släckas.
Upphovsrätt © 2026 Yangjiang Yangdong Ruitai Hardware Products Co., Ltd. | Alla rättigheter förbehållna

