瑞泰廚刀:中國訂製廚刀套裝的首選供應商
語言
瑞泰廚刀:中國訂製廚刀套裝的首選供應商
目前常用的刀具塗層方法有化學氣相沉積(cvd)和物理氣相沉積(pvd)兩種。近年來出現了一些新的塗層工藝,具有良好的應用前景。
化學氣相沉積
CVD法屬於原子沉積法,是利用金屬鹵化物的蒸氣、氫氣等化學成分,在950~1050℃的高溫下,在加熱基體表面形成固體沉積層的方法。該過程包括三個階段:材料的汽化、輸送到基體附近和在基體上形成覆蓋層。
在各種 cvd 方法中,以真空離子轟擊和磁控離子反應噴塗最為常用。 cvd技術主要用於硬質合金刀具的表面塗層,適用於中重切削的高速粗加工和半精加工。
與其他鍍膜方法相比,cvd法不僅具有設備簡單、工藝成熟的優點,而且還具有以下優點:
沉積物種類繁多,可包覆金屬、合金、碳化物、氮化物、硼化物、氧化物、氮化碳、氮化氧、碳氫化合物等: 具有高滲透性和均勻性,可以獲得不同組織的多層塗層,塗層厚度均勻。 沉積速率高且易於控制。 塗層純度高,晶粒細密。 附著力強可獲得較厚的塗層。 工藝成本低,適合大批量生產。
PVD
PVD法是通過蒸發或濺射等物理形式從靶源上去除材料,然後將這些高能蒸汽離子沉積到基板或零件表面,通過真空或半真空空間形成薄膜層。蒸發或濺射的金屬原子的蒸氣反應導致所需化合物沉積在工具表面上。 pvd塗層可塗覆氮化鈦、碳氮化鈦、鋁鈦氮化合物,以及各種難熔金屬的碳化物和氮化物。
PVD技術主要應用於整體硬質合金刀具和高速工具鋼刀具的表面處理。已廣泛應用於硬質合金鑽頭、銑刀、鉸刀、絲錐、異形刀具、焊接刀具等的塗層處理。
化學氣相沉積
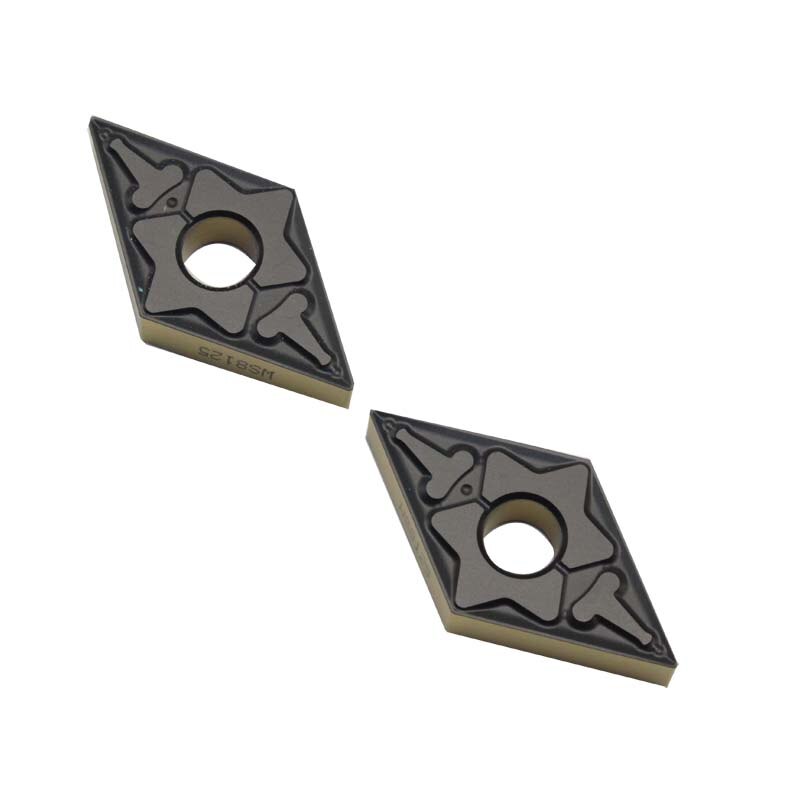
700~900℃中溫化學氣相沉積(MT-CVD)可得到具有緻密纖維結晶形貌的tcn塗層。鍍層厚度可達8~10μm,表面層可採用cvd技術為a2o3、tin。
MT-CVD塗層刀片適用於高速、高溫、大載荷、幹切削工況,其壽命約為普通塗層刀片的兩倍。 cvd方法的主要缺點是沉積溫度高,在高速工具鋼刀具塗層時會發生刀具退火和變形。所以沉積的工具必須淬火。
版權所有 © 2026 陽江市陽東區瑞泰五金製品有限公司 | 保留所有權利

