Noże kuchenne Ruitai: Twoje najlepsze źródło spersonalizowanych zestawów noży kuchennych z Chin
Język
Noże kuchenne Ruitai: Twoje najlepsze źródło spersonalizowanych zestawów noży kuchennych z Chin
Powłoka z azotku tytanu (cyna)
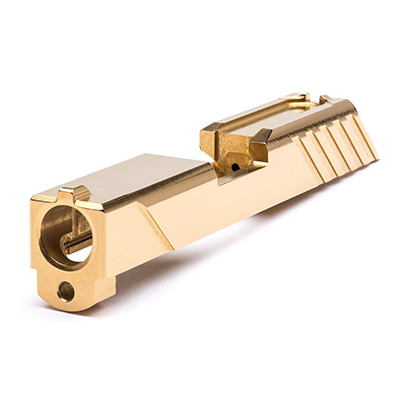
Cyna to uniwersalna powłoka pvd, która może poprawić twardość narzędzia i mieć wysoką temperaturę utleniania. Powłoka ma dobry efekt przetwarzania dla noży ze stali szybkotnącej.
Powłoka azotowo-TiC (tik)
Element węglowy w powłoce cynowej poprawia twardość i smarność narzędzia. Jest to idealna powłoka dla narzędzi ze stali szybkotnącej.
Powłoki azotowe, aluminiowe i tytanowe (tialn/altin)
Warstwa tlenku glinu utworzona w powłoce azotu, aluminium, tytanu i aluminium może wydłużyć żywotność narzędzi skrawających w wysokiej temperaturze. Powłoki do cięcia na sucho lub półsuche. Stosunek aluminium do tytanu w powłoce jest inny, a powłoka azotowo-tytanowo-aluminiowa ma wyższą twardość niż powłoka azotowo-aluminiowo-tytanowa.
Powłoka z azotku chromu (CrN)
Dobra odporność na adhezję powłoki z azotku chromu sprawia, że jest to preferowana powłoka w obróbce guza wiórowego. Po pokryciu tej prawie niewidocznej powłoki wydajność obróbki narzędzi skrawających, takich jak stal szybkotnąca i węglik spiekany, ulegnie poprawie.
Powłoka diamentowa (Diament)
Powłoka diamentowa jest najlepszą powłoką dla narzędzi do obróbki metali nieżelaznych. Jest to idealna powłoka do obróbki grafitu, kompozytów na bazie metali (mmc), stopów aluminium o wysokiej zawartości krzemu i materiałów o wysokiej ścieralności. (Narzędzie pokryte czystym diamentem nie może przetwarzać części stalowych, obróbka części stalowych będzie wytwarzać dużą ilość ciepła skrawania i prowadzą do reakcji chemicznej, przez co warstwa adhezyjna pomiędzy powłoką a narzędziem zostaje zniszczona). Powłoki stosowane do frezowania na twardo, gwintowania i wiercenia są różne i są stosowane w szczególnych przypadkach. Ponadto istnieją powłoki wielowarstwowe, takie powłoki są osadzane pomiędzy warstwą wierzchnią a podłożem narzędzia, co poprawia żywotność narzędzia.
Powłoka oksydacyjna (Homo)
Narzędzie jest ogrzewane w parze wodnej o temperaturze 500 ~ 550 oc przez 30 ~ 60 minut, aby utworzyć warstwę fe3o4 na powierzchni narzędzia, co jest metodą obróbki utleniającej o grubości warstwy tlenku w zakresie 1 ~ 3μ. Ze względu na swoją porowatą naturę folia może zatrzymywać olej do cięcia i zmniejszać ciepło tarcia. Jest bardzo skuteczny w obróbce twardych materiałów, stali o wysokiej wytrzymałości, stali nierdzewnej i żeliwa.
Prawa autorskie © 2026 Yangjiang Yangdong Ruitai Hardware Products Co., Ltd. | Wszelkie prawa zastrzeżone

